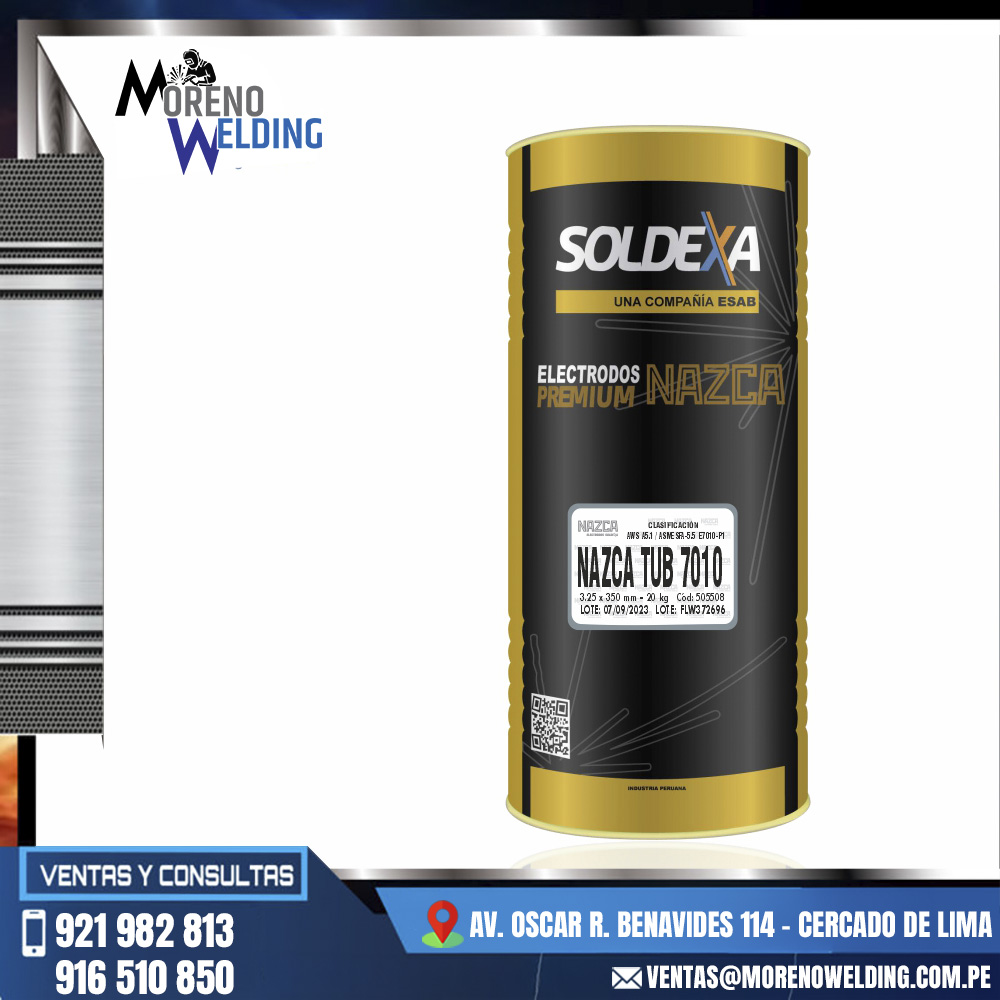


ELECTRODO NAZCA TUB 7010 – 20 KG
ELECTRODO NAZCA TUB 7010 – 20 KG
Es un electrodo celulósico para aceros de baja aleación, de gran penetración, alta resistencia para todas las posiciones de soldadura, especialmente para vertical descendente.
Habla con un asesorElige un contacto para iniciar tu conversación
| Brand |
NAZCA ,SOLDEXA |
|---|
Productos relacionados
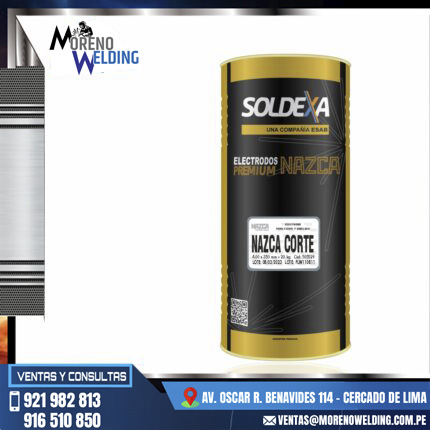
ELECTRODO NAZCA CORTE – 20 KG
ELECTRODO NAZCA CORTE - 20 KG
Electrodo desarrollado para ranurado, corte y biselado en toda posición para todos los metales: acero común, acero aleado, acero inoxidable, hierro fundido y no ferroso a excepción del cobre puro. Especialmente adecuado para eliminar material de pases de raíz. Indispensable en ranuras intermitentes y en lugares que carecen de aire comprimido.
Sus principales ventajas son su fácil aplicación, mayor rendimiento, no requiere equipo especial, mayor eficiencia y productividad en comparación con otros procesos.
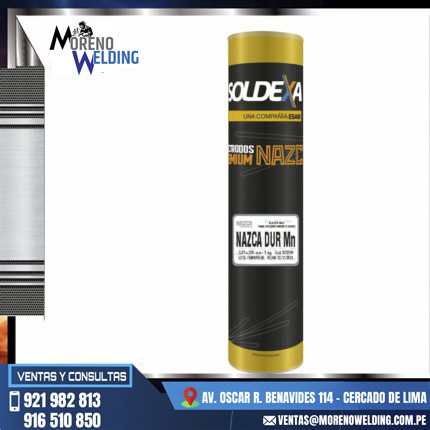
ELECTRODO NAZCA DUR Mn
ELECTRODO NAZCA DUR Mn básico cuyo déposito de soldadura permite recubrir aceros al carbono y aceros al manganeso que requieran
resistencia al desgaste al trabajo en frío. El deposito de soldadura contiene entre 12 – 14% Manganeso. El material
depositado posee una estructura austenítica de gran tenacidad, que le permite absorber los golpes durante el trabajo.
Requiere estar expuesto a impacto severo para que la superficie se autoendurezca y llegue a una dureza final de 55
HRC. Garantizar el mínimo aporte de calor y cuidar que la pieza no sobrepase los 250°C (riesgo de cristalización). Es
susceptible al fisuramiento en caliente, riesgo que se incrementa por las elevadas contracciones que presenta este
material. Para espesores gruesos, es necesario el empleo de cordones alternados, alivio de tensiones mecánico y de ser
necesario soldar en tinas de agua para extraer el calor aportado.
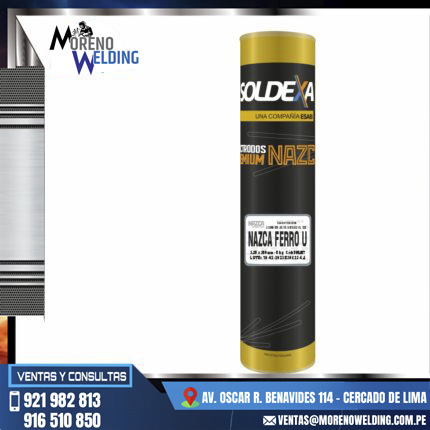
ELECTRODO NAZCA FERRO U
ELECTRODO NAZCA FERRO U
Es un electrodo de bajo hidrógeno, fácil de aplicar. Produce depósitos sin porosidad. Excelente fusión, pudiéndose operar en toda posición. Depósito no maquinable. Se utiliza para el relleno de defectos de fundición y para soldaduras de baja exigencia en hierro fundido gris. Para aplicaciones que no requieren maquinado. Para obtener una buena liga es recomendable remover toda traza de pintura, grasa, lubricante o restos de suciedad. Se recomienda el martilleo después de cada cordón para disminuir las tensiones residuales en los depósitos de soldadura. No es recomendable efectuar depósitos de soldadura continuados, sino, cordones cortos y alternados. Para trabajos de alta responsabilidad, en piezas de gran espesor se puede usar este electrodo con la técnica del espichado.
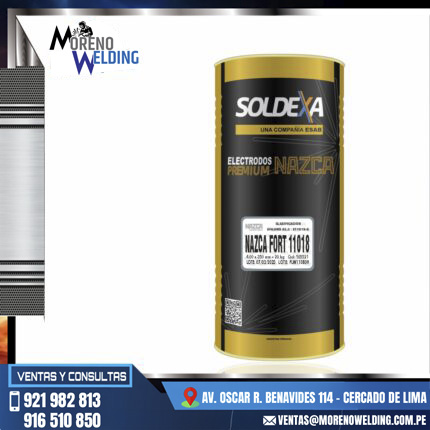
ELECTRODO NAZCA FORT 11018
ELECTRODO NAZCA FORT 11018
Electrodo básico de bajo hidrógeno electrodo con un contenido de humedad muy bajo y adecuado para la soldadura de aceros de alta resistencia y baja aleación, a temperatura ambiente o con precalentamiento moderado. El precalentamiento está en función al tipo y espesor del material a soldar.
Presentaciones:
NAZCA FORT 11018 4,00 x 350 mm
NAZCA FORT 11018 3,25 x 350 mm
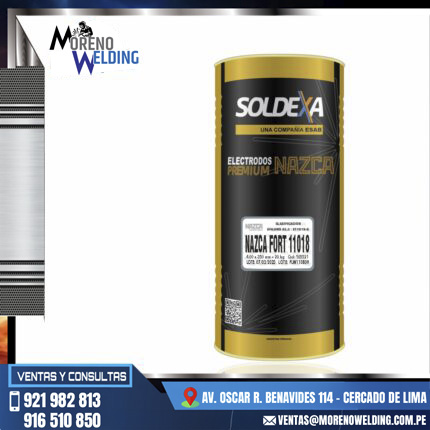
ELECTRODO NAZCA FORT 11018 20 KG
ELECTRODO NAZCA FORT 11018 20 KG básico de bajo hidrógeno electrodo con un contenido de humedad muy bajo y adecuado para la soldadura de aceros de alta resistencia y baja aleación, a temperatura ambiente o con precalentamiento moderado. El precalentamiento está en función al tipo y espesor del material a soldar.
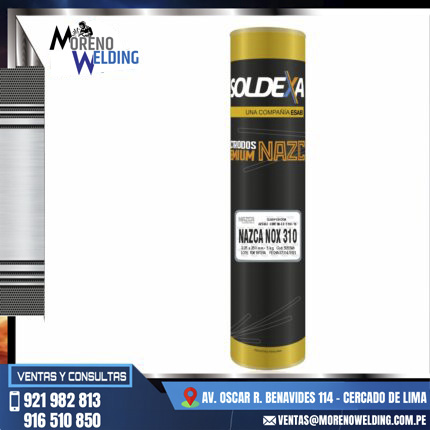
ELECTRODO NAZCA NOX 310
ELECTRODO NAZCA NOX 310 austenítico de acero inoxidable, no contiene ferrita medible, desarrollado para la soldadura de aceros tipo 25Cr20Ni, AISI 310. El depósito de soldadura del NAZCA NOX 310 exhibe el mismo análisis químico y resistencia a la oxidación que el metal de la placa base, para aplicaciones de alta temperatura hasta 1200 °C. Su contenido de 25% de cromo y 20% de níquel le permite ser ampliamente utilizado para soldar aceros difíciles de soldar, especialmente donde no se puede usar precalentamiento. También se puede utilizar para soldar ciertos aceros endurecidos al aire, como placas de blindaje, y para soldar acero inoxidable a acero no aleado.