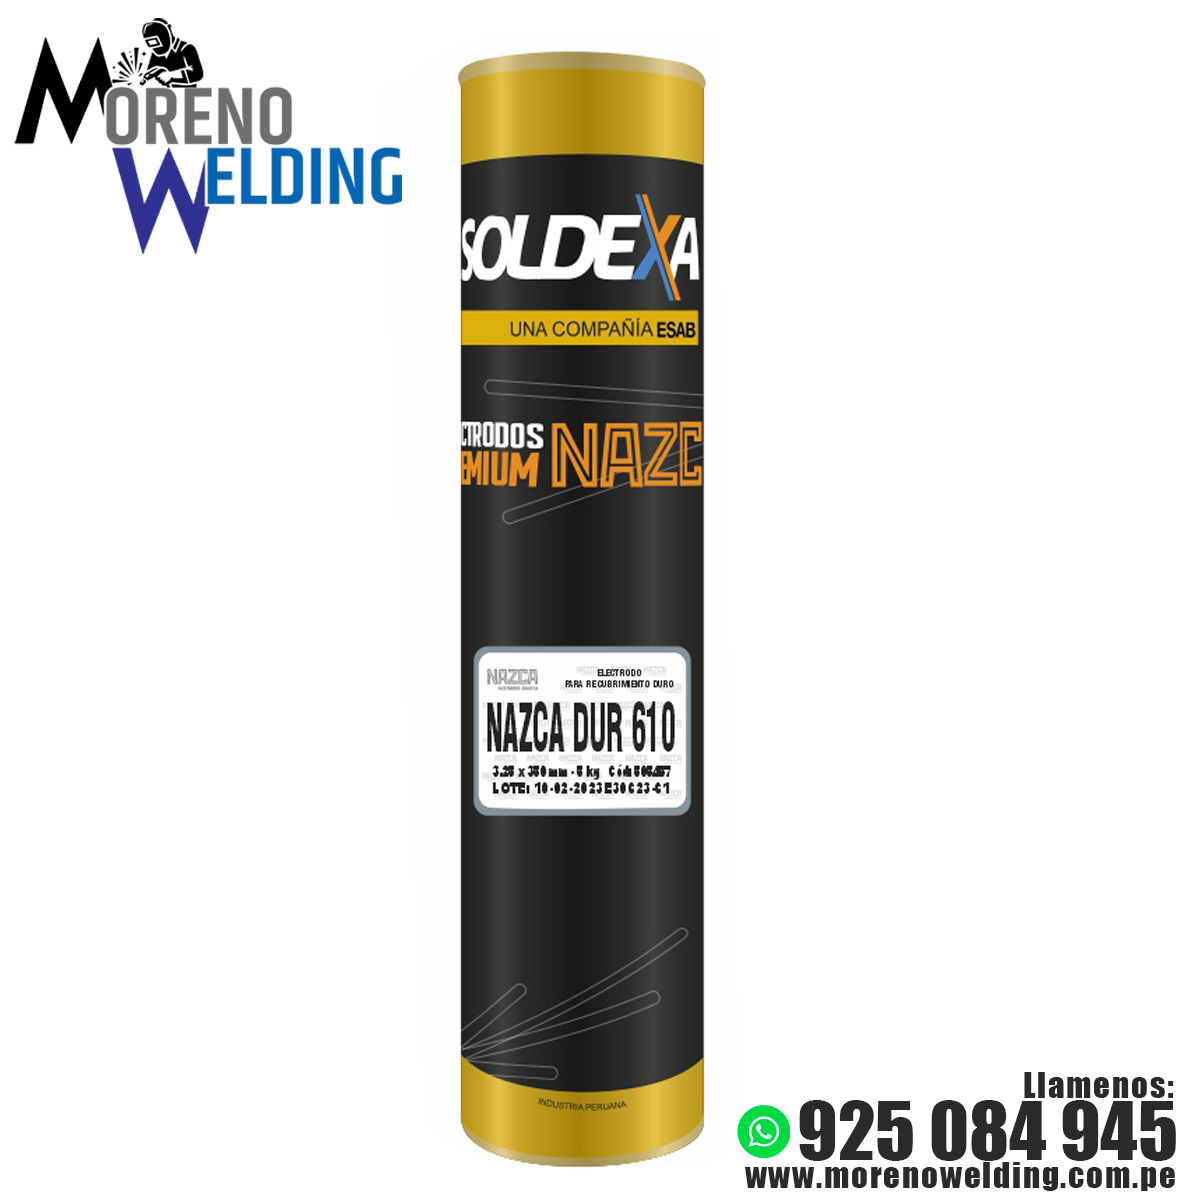
ELECTRODO NAZCA DUR 610
El electrodo es especialmente adecuado para revestir piezas expuestas a diferentes formas de desgaste abrasivo y por impacto. Sus depósitos no son maquinables, pero si pueden ser forjados o templados.
Aplicaciones: Revestimiento tipo ajedrez en cucharones y dientes de excavadoras, recuperación de piezas para trituradoras, molinos y mezcladores, sinfín de alimentadores, masas azucareras, chapas de desgaste para revestimiento duro en partes de máquinas expuestas al desgaste por minerales, piedra, arena, suelo, coque, etc.
Productos relacionados
ELECTRODO NAZCA DUR 1000 HT
Electrodo que deposita carburos de cromo primarios en una matriz austenítica, por lo que, se recomienda aplicar 2 pases para que el relleno no se desprenda. Los depósitos de soldadura son uniformes con excelente apariencia y remoción de escoria. El depósito de soldadura es no maquinable, pero puede ser forjado y templado, presenta una alta resistencia a la compresión. Las fisuras transversales son de alivio de tensiones.
ELECTRODO NAZCA DUR 400
Electrodo básico para piezas desgastadas en baja aleación o acero fundido. Posee buenas características de soldeo, su depósito produce superficies tenaces, maquinables y de dureza
intermedia, permitiendo resistir impactos severos y abrasión moderada. Recuperación de material ferroviario: zapatas de freno, rieles, agujas y cruces, friso de piso y rueda. Tren de rodaje
de maquinaria; rodillos, ruedas guía, pasadores, eslabones.
ELECTRODO NAZCA DUR Mn
Electrodo básico cuyo déposito de soldadura permite recubrir aceros al carbono y aceros al manganeso que requieran
resistencia al desgaste al trabajo en frío. El deposito de soldadura contiene entre 12 – 14% Manganeso. El material
depositado posee una estructura austenítica de gran tenacidad, que le permite absorber los golpes durante el trabajo.
Requiere estar expuesto a impacto severo para que la superficie se autoendurezca y llegue a una dureza final de 55
HRC. Garantizar el mínimo aporte de calor y cuidar que la pieza no sobrepase los 250°C (riesgo de cristalización). Es
susceptible al fisuramiento en caliente, riesgo que se incrementa por las elevadas contracciones que presenta este
material. Para espesores gruesos, es necesario el empleo de cordones alternados, alivio de tensiones mecánico y de ser
necesario soldar en tinas de agua para extraer el calor aportado.
ELECTRODO NAZCA FORT 8018 – 20 KG
Electrodo básico de bajo hidrógeno cuyo deposito de soldadura contiene 1% de Niquel. Se utilizan principalmente para soldar aceros de alta resistencia a la tracción en el rango de resistencia a la tracción de 70-80 ksi (483-552 MPa), especialmente donde se requiere tenacidad a temperaturas tan bajas como -40 °C. El precalentamiento está en función al tipo y espesor del material a soldar.
Aplicaciones: Construcción de puentes, fabricación industrial y general, equipo móvil, petroquímica, tubería, generación de energía, astilleros. Aceros COR-TEN en sus diferentes grados. Aceros N-A-XTRA 30, N-A-XTRA 75; HSB 77 V. Aceros tipo T1; T1A; T1B en ciertas aplicaciones
ELECTRODO NAZCA PRO 7018-1 – 20 KG
Electrodo básico de bajo hidrógeno con excelentes características de soldabilidad, fiable para aplicaciones generales y exigentes para aceros estructurales o aceros de bajo carbono. NAZCA PRO 7018 es un electrodo para cualquier posición que ofrece un arco estable y suave con propiedades mecánicas fiables y homogéneas. Ideal para todas las soldaduras que tenga que realizar, desde el primer pase, en juntas con pase de respaldo, al relleno independientemente del grosor o las condiciones de soldadura del trabajo. Posee baja absorción de humedad.
ELECTRODO NAZCA SOFT 6013 S – 25 KLS
ELECTRODO NAZCA SOFT 6013 S
Electrodo rutilico de doble revestimiento para uso general en todas las posiciones de soldadura. Características de manejo fácil, arco estable, pocas salpicaduras, escoria de fácil remoción. Es de fácil encendido y reencendido. Produce cordones de soldadura con un excelente acabado. Se recomienda emplear bajos amperajes para soldar planchas delgadas. La remoción de escoria es sumamente fácil. Para disminuir el recalentamiento úsese el electrodo por “arrastre”.